
Optymalizacja procesów magazynowych zaczyna się od pomiaru, a nie od zakupu. Trwały efekt daje taka kolejność: zmierzyć stan obecny, zapisać rzeczywisty przebieg procesu, usunąć czynności bez wartości, a dopiero potem automatyzować to, co zostało. Odwrotna kolejność utrwala marnotrawstwo, bo proces robi te same niepotrzebne rzeczy, tylko szybciej. Punktem wyjścia są liczby z historii dokumentów, na przykład z systemu WMS.
Pomiar przed zmianą
Bez liczb sprzed zmiany nikt nie oceni, czy zmiana pomogła. Minimalny zestaw to czas obsługi dostawy, liczba linii kompletowanych na roboczogodzinę, udział pomyłek w wydaniach i wypełnienie magazynu. Sposób liczenia opisuje materiał o wskaźnikach KPI magazynu.
Pomiar musi obejmować pełny cykl. Magazyn ma sezonowość i rytm tygodniowy, więc wniosek z jednej dobrej środy bywa fałszywy.
Mapa procesu takiego, jaki jest
Drugi krok polega na przejściu trasy towaru od rampy do wysyłki z notatnikiem. Zapisuje się to, co dzieje się naprawdę, razem z zeszytami, telefonami i zdaniem "u nas robi się inaczej". Rozbieżność między procedurą a praktyką jest zwykle największym źródłem strat i zarazem najtańszym do usunięcia.
Obok czynności notuje się oczekiwania: na wózek, na decyzję kierownika, na wolne miejsce w strefie odkładczej. Postoje rzadko trafiają do procedur, a w czasie cyklu często dominują.
Proces zautomatyzowany przed uporządkowaniem nadal wykonuje czynności bez wartości. Zmienia się tylko tempo, z jakim powstaje strata.
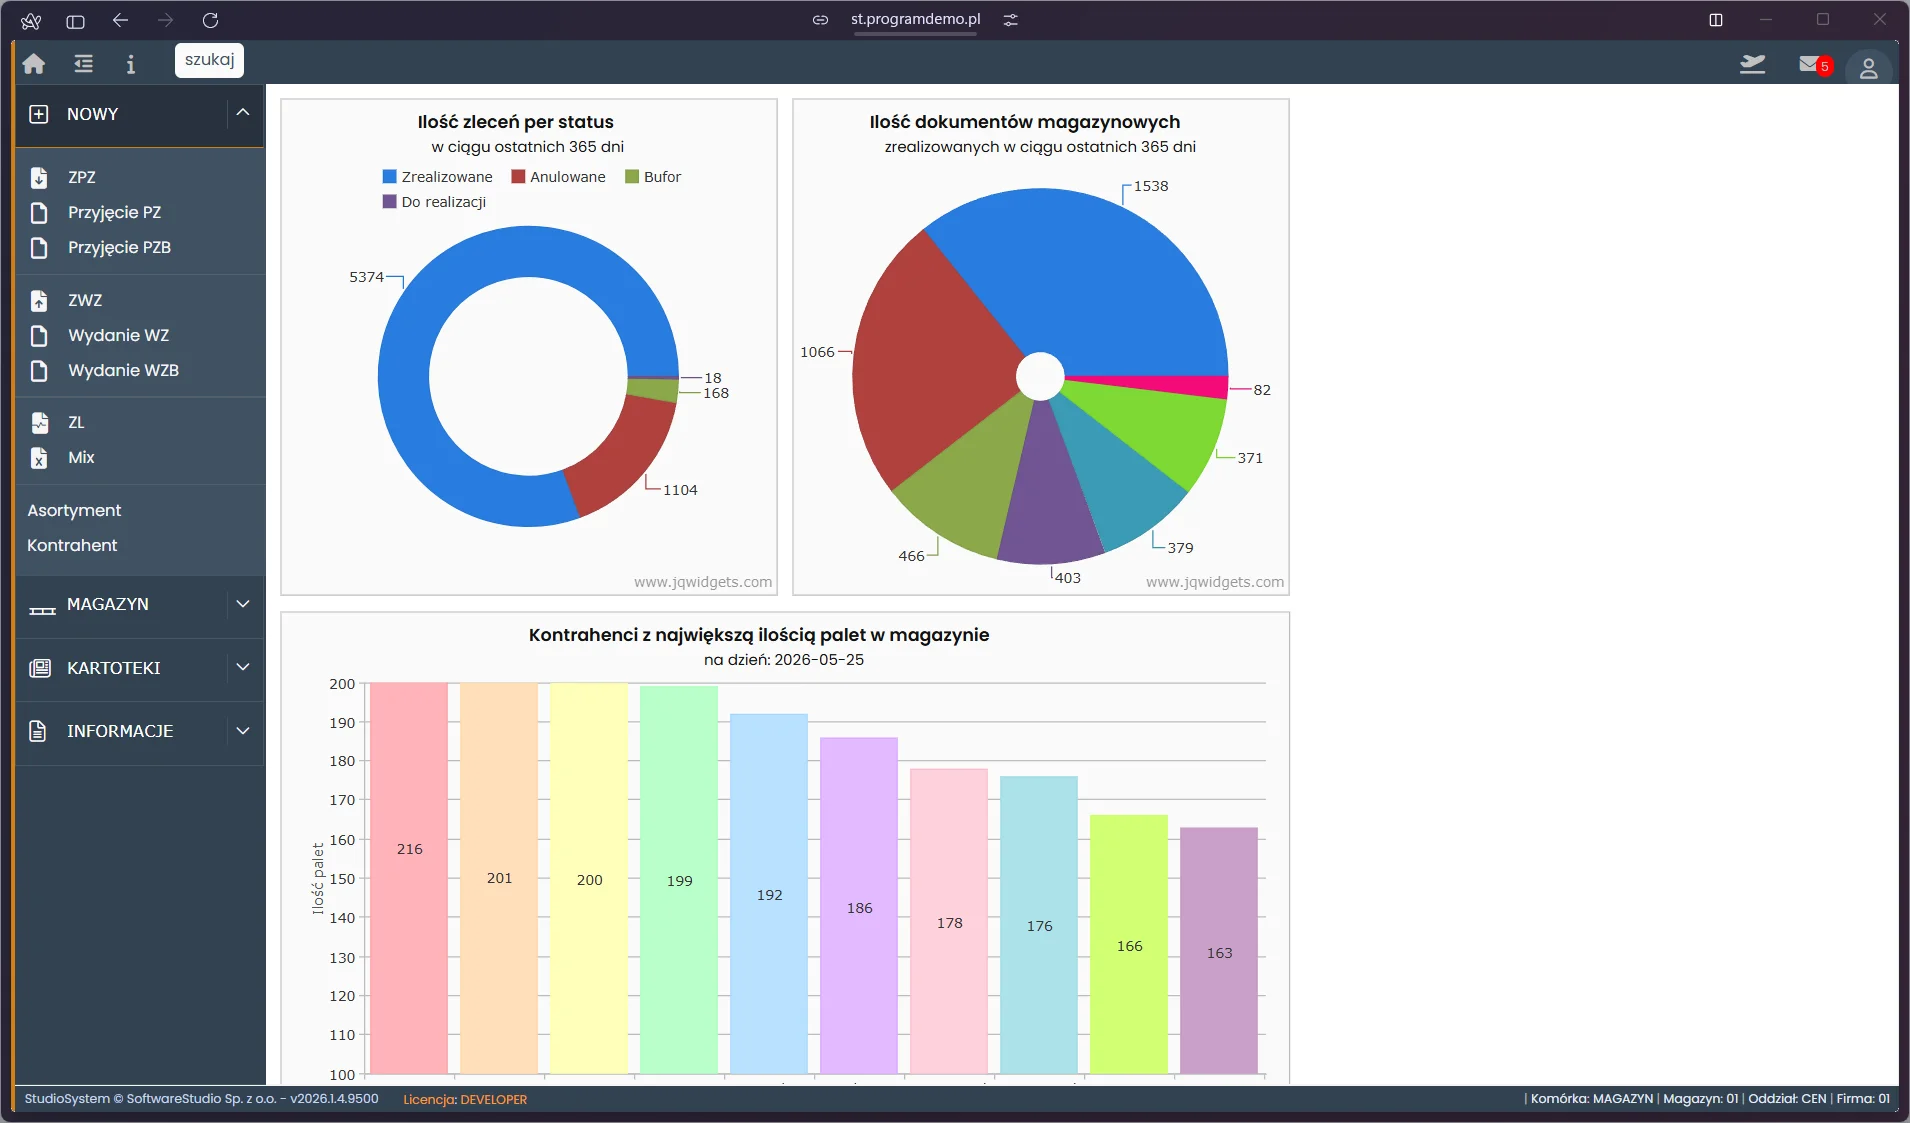
Studio WMS.net - pulpit kierownika magazynu
Ekran główny Studio WMS.net prezentuje aktualny stan operacji magazynowych w formie trzech wykresów. Dwa wykresy kołowe pokazują rozkład zleceń według statusu (5374 zrealizowanych, 1104 anulowanych, 168 do realizacji, 18 w buforze) oraz strukturę typów dokumentów magazynowych (PZ, WZ, PZB, WZB, ZPZ, ZWZ i inne). Wykres słupkowy prezentuje top 10 kontrahentów z największą liczbą obsługiwanych palet. Menu główne zawiera sekcje NOWY, MAGAZYN, KARTOTEKI i INFORMACJE. Widoczna wersja systemu v2026.1.4.9500.
Głos załogi jako źródło danych
Magazynierzy wiedzą, gdzie proces się zacina, ale rzadko ktoś ich o to pyta. Rozmowa z operatorami z każdej zmiany daje listę problemów, której nie da analiza zapisów systemowych, bo część strat nie zostawia w bazie żadnego śladu.
Gdzie w magazynie powstaje marnotrawstwo
Straty w magazynie układają się w kilka powtarzalnych kategorii. Tabela zestawia je z typową przyczyną i pierwszym ruchem naprawczym.
| Rodzaj straty | Jak wygląda w hali | Typowa przyczyna | Kierunek naprawy |
|---|---|---|---|
| Zbędny ruch | Długie przejścia między pobraniami, powroty po zapomniany towar | Asortyment rozmieszczony bez związku z rotacją | Slotting według klasyfikacji ABC/XYZ, trasy wyznaczane przez system |
| Oczekiwanie | Kolejka na rampie, czekanie na wózek lub na decyzję | Brak awizacji, wąskie gardło w jednym zasobie | Okna czasowe dostaw, wyrównanie obciążenia zmian |
| Nadmierny zapas | Towar bez ruchu na najlepszych lokacjach | Zamawianie w partiach większych niż potrzeba | Zróżnicowany zapas bezpieczeństwa, przegląd pozycji zalegających |
| Poprawki | Korekty dokumentów, ponowne pakowanie, zwroty z pomyłek | Brak kontroli w miejscu powstania błędu | Skan przy pobraniu, kontrola przy pakowaniu |
| Zbędny transport | Wielokrotne przekładanie tej samej jednostki | Strefa odkładcza używana jako bufor na wszystko | Lokacja docelowa podpowiadana już przy przyjęciu |
| Nadmierne przetwarzanie | Podwójna ewidencja w systemie i w arkuszu, wydruki, których nikt nie czyta | Procedury z czasów sprzed systemu | Przegląd dokumentów obiegowych, wygaszenie równoległych rejestrów |
| Niewykorzystana wiedza | Te same problemy, o których wie tylko druga zmiana | Brak kanału zgłaszania i reakcji | Krótka odprawa zmianowa, rejestr zgłoszeń z odpowiedzią |
Ostatnia pozycja jest najczęściej pomijana, a bez niej pozostałe wracają. Proces naprawiony raz i pozostawiony bez mechanizmu zgłoszeń degraduje się w ciągu kilku miesięcy. Szerzej opisuje to artykuł o eliminacji marnotrawstwa w magazynie.
Kolejność zmian, która się sprawdza
Zmiany układa się od najtańszych do najdroższych, a każda następna opiera się na poprzedniej. Kolejność ma uzasadnienie techniczne: sprzęt i automatyzacja korzystają z danych, które trzeba najpierw uporządkować.
- Dane podstawowe: kartoteka asortymentu z wymiarami i jednostkami miary oraz struktura lokacji z jednoznaczną numeracją. Zmiany procesowe na błędnych danych nie zadziałają.
- Obejścia: każda operacja wykonana poza systemem psuje ewidencję i zafałszowuje pomiar. Wydajność da się ocenić dopiero wtedy, gdy w systemie jest cała praca.
- Obciążenie w czasie: okna czasowe dostaw i planowanie wysyłek dają zwykle więcej niż dokładanie ludzi. Mechanizm opisuje strona o systemie awizacji dostaw.
- Rozmieszczenie towaru: slotting według rotacji skraca trasę kompletacji bez żadnej inwestycji w sprzęt.
Dopiero po tych czterech krokach wprowadza się kontrolę skanem w punkcie błędu, a na końcu rozważa sprzęt. Największą pokusą jest przeskoczenie pierwszych etapów. Zakup jest decyzją jednorazową i widoczną, porządkowanie danych - żmudne i bez efektu na zdjęciach z hali.
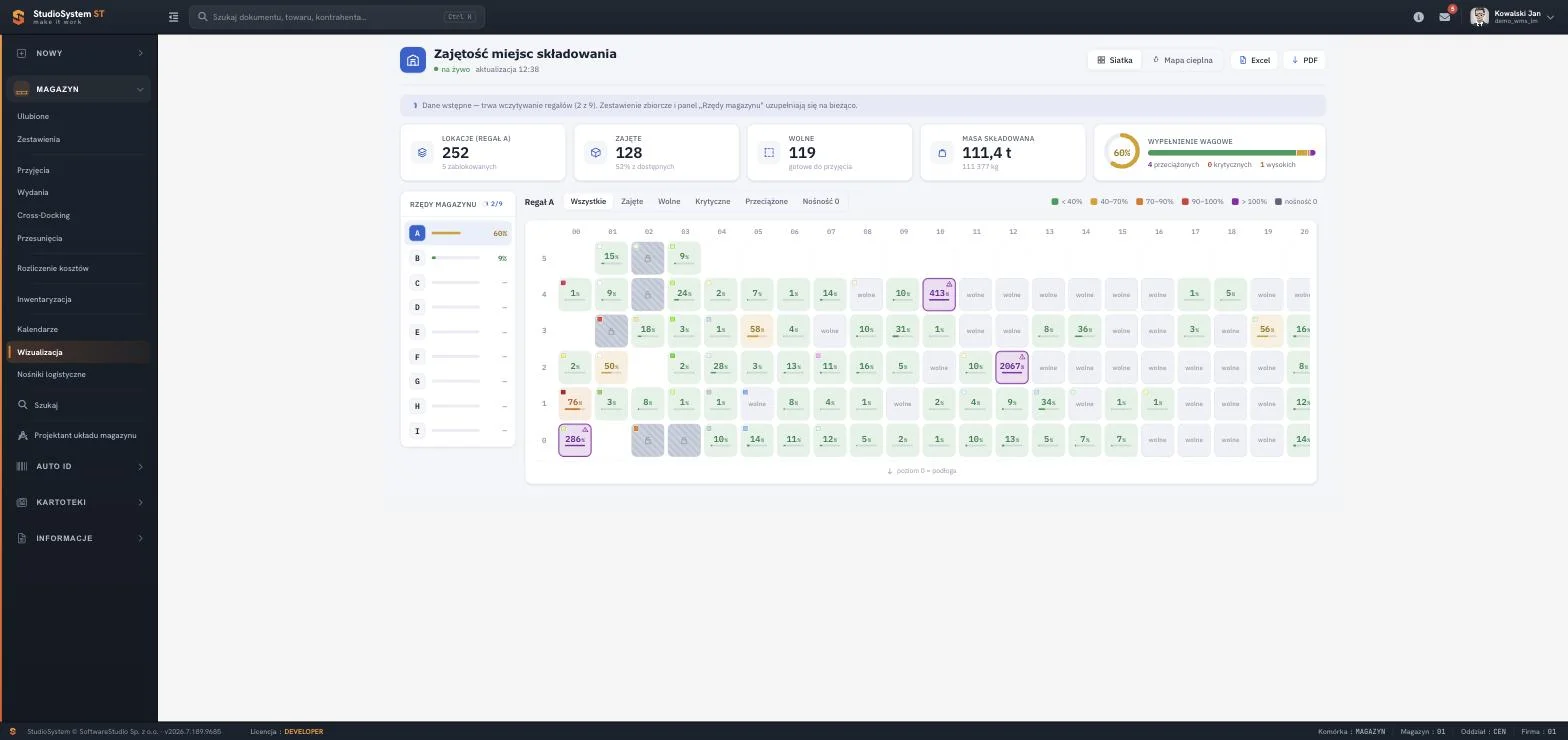
WMS - wizualizacja zajętości miejsc składowania na regale
Widok zajętości miejsc składowania w Studio WMS.net, odświeżany na żywo podczas wczytywania kolejnych regałów. Wskaźniki podają 252 lokacje regału A, w tym 5 zablokowanych. Zajętych jest 128 miejsc, czyli 53 procent dostępnych, wolnych 119, a masa składowana wynosi 111,4 tony. Wypełnienie wagowe wynosi 60 procent przy 4 lokacjach przeciążonych. Siatka odwzorowuje regał w układzie rzeczywistym: kolumny od 00 do 20 i poziomy od 0, oznaczonego jako podłoga, do 5. Każda komórka podaje procent wypełnienia lub etykietę wolne, a kolor odpowiada progom z legendy.
Wskaźniki liczone z historii dokumentów
Pomiar nie wymaga ręcznego zbierania danych, jeżeli każda operacja zostawia zapis z datą i operatorem. W implementacjach opartych na SQL Server wskaźniki liczy się zapytaniami po tabelach dokumentów i zdarzeń, a nie w arkuszu.
| Wskaźnik | Źródło danych | Technika w T-SQL | Na co uważać |
|---|---|---|---|
| Czas obsługi dostawy | Daty zlecenia przyjęcia i dokumentu PZ | Różnica dat funkcją DATEDIFF w minutach | Dostawy przekraczające północ i zmiany czasu |
| Linie na godzinę | Potwierdzone pobrania z czasem i operatorem | Agregacja po operatorze i dniu, przerwy odejmowane osobno | Przerwy i zadania bez pobrań zaniżają wynik |
| Czas od zlecenia do wydania | Daty ZWZ i WZ | Różnica dat ze średnią oraz percentylem | Średnia ukrywa zlecenia z ogonem opóźnień |
| Zajętość lokacji | Stany na miejscach składowania | Agregacja po strefie z indeksem po lokacji | Lokacje zablokowane liczą się jako zajęte |
Zestawienia z dużych tabel potrzebują indeksów dopasowanych do filtrów, a plan wykonania pokazuje, czy zapytanie skanuje całą tabelę. Zasady opisuje dokumentacja Microsoft Learn o planach wykonania. Raporty ze wzorców można osadzić w panelu operacyjnym, żeby kierownik zmiany widział liczby bez proszenia o eksport.
Optymalizacja poszczególnych procesów
Przyjęcie
Największe rezerwy leżą w wiedzy przed przyjazdem. Awizacja z listą pozycji pozwala przygotować miejsce i zasoby, a odczyt etykiety logistycznej GS1 zastępuje ręczne wpisywanie partii i terminu. Podpowiedź lokacji docelowej już na rampie eliminuje odkładanie towaru "na chwilę" do strefy buforowej.
Składowanie
Poza rozmieszczeniem według rotacji liczy się dyscyplina odkładania. Jednostka odłożona poza wskazaną lokacją tworzy później niedobór w jednym miejscu i nadwyżkę w drugim. Wymóg skanowania etykiety lokacji przy odkładaniu jest tanim mechanizmem, który usuwa większość takich przypadków.
Kompletacja
Skuteczność ma trzy dźwignie, w tej kolejności: trasa wyznaczana przez system zamiast wybieranej przez pracownika, łączenie zleceń w jedno przejście oraz osobna strefa pobrań sztukowych. Wybór nośnika polecenia jest wtórny. Opisuje go materiał o kompletacji zamówień i opracowanie o pick by voice.
Wydanie i wysyłka
Wąskim gardłem bywa pakowanie razem z dokumentami, a nie sama kompletacja. Kontrola skanem przy pakowaniu, automatyczny wydruk etykiet przewoźnika i przekazanie danych do systemu spedycyjnego skracają ten etap bardziej niż przyspieszanie pobrań. Szczegóły podaje strona o integracji WMS z systemami przewoźników.
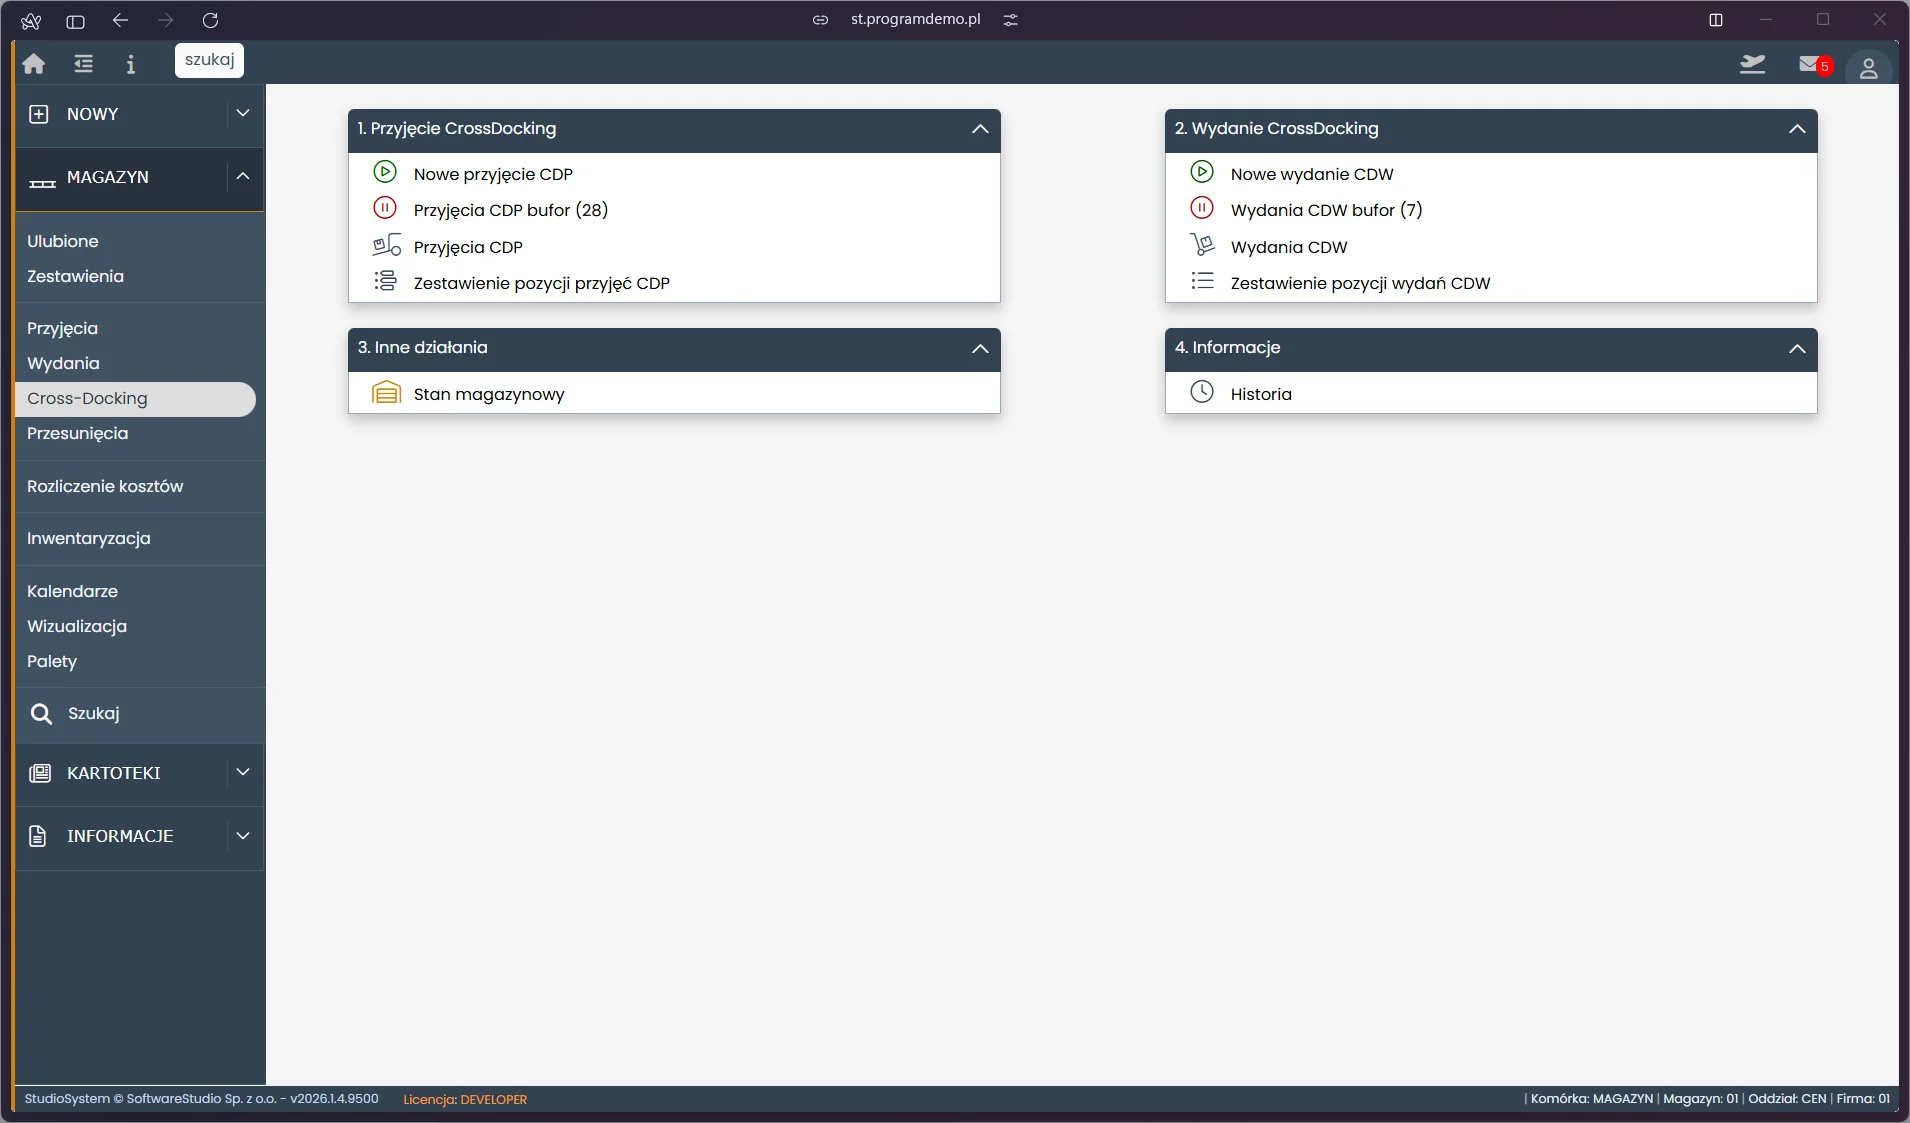
Studio WMS.net - cross-docking w magazynie
Widok cross-dockingu w sekcji Magazyn Studio WMS.net prezentuje listę dokumentów przeładunkowych, w których towar trafia bezpośrednio z rampy przyjęcia na rampę wydania, z pominięciem składowania. Operator widzi numery dokumentów, kontrahentów, daty realizacji oraz aktualny status każdego zlecenia. Filtrowanie według daty i statusu umożliwia szybkie wyszukiwanie konkretnych operacji. Dodatkowy filtr dotyczy kontrahenta. Cross-docking skraca czas obsługi i przyspiesza przepływ towaru przez magazyn. Redukuje też koszty składowania.
Przeładunek bez składowania
Dla towaru, który przyjeżdża i wyjeżdża tego samego dnia, najtańszą optymalizacją jest pominięcie składowania. Cross-docking wymaga jednak pewnej informacji o dostawie i o zapotrzebowaniu. Bez niej zamienia się w przekładanie palet po strefie przyjęć.
Jak utrzymać efekt zmian
Usprawnienie bez mechanizmu podtrzymania zwykle zanika po kilku miesiącach. Podtrzymują je cztery rzeczy, wszystkie organizacyjne.
- Standard przy stanowisku: instrukcja na jednej stronie, w miejscu pracy, jest skuteczniejsza niż procedura w segregatorze.
- Powtórzony pomiar: te same wskaźniki liczone tak samo po miesiącu i po kwartale. Bez tego zmianę ocenia się na wrażenie.
- Odprawa zmianowa: kilka minut na wskaźniki dnia i zgłoszenia z poprzedniej zmiany utrzymuje temat przy życiu.
- Rejestr zgłoszeń z odpowiedzią: zgłoszenie bez reakcji uczy załogę, że zgłaszanie nie ma sensu, i kolejnych nie będzie.
Dane podstawowe też się starzeją. Klasyfikacja asortymentu i wymiary jednostek dezaktualizują się w tempie zmian oferty, więc przegląd co kwartał jest tańszy niż późniejsze odkręcanie błędów. Organizacją wdrożenia strona o wdrożeniu systemu WMS. Pełny opis produktu znajduje się na stronie Studio WMS.net.